
Một viên đá cắt mới lắp nhưng chỉ làm vài đường đã hao nhiều. Có viên ngược lại, dùng khá lâu vẫn còn dày nhưng cắt rất ì, phải ghì máy và làm mép inox chuyển sang màu xanh tím. Đây là những tình trạng thường gặp trong xưởng cơ khí.
Đá nhanh mòn, cắt chậm và làm nóng vật liệu có liên quan với nhau, nhưng không hoàn toàn xuất phát từ cùng một nguyên nhân. Muốn xử lý đúng, trước hết cần quan sát tình trạng viên đá, tiếng máy và bề mặt đường cắt.
Các loại đá mài, đá cắt được sản xuất theo từng vật liệu và quy cách khác nhau. Lắp vừa trục máy chưa có nghĩa là viên đá đó phù hợp với công việc đang làm.
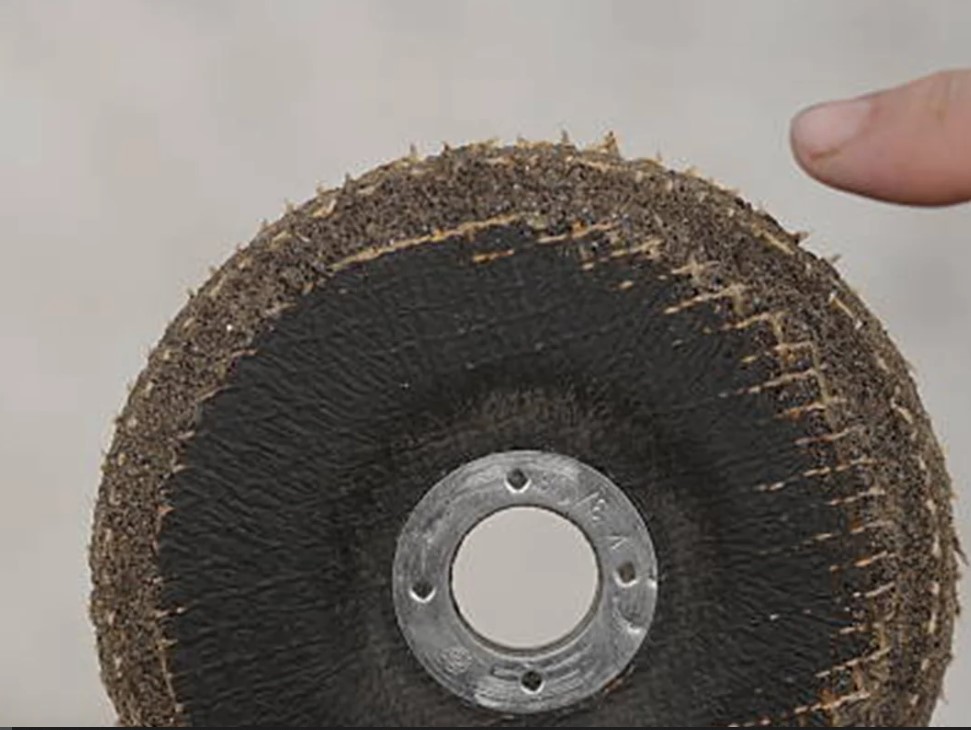
Đá đang mòn bình thường hay bất thường?
Đá cắt là vật tư tiêu hao nên đường kính giảm trong quá trình sử dụng là bình thường. Chỉ nên nghi ngờ đá mòn bất thường khi đường kính tụt nhanh sau vài đường cắt, bột đá văng nhiều hoặc mép đá bị hao lệch.
Trường hợp đá còn dày nhưng tia lửa ra nhiều, đường cắt tiến chậm và người dùng phải ghì máy thường là dấu hiệu đá đã bị lì hoặc chọn chưa đúng vật liệu. Nếu mép thép, inox chuyển màu xanh, tím hoặc đen, khu vực cắt đang tích tụ nhiệt quá mức.
Chọn sai đá so với vật liệu cần cắt
Mỗi loại đá được phối trộn hạt mài và chất kết dính theo một nhóm vật liệu nhất định. Đá dùng tốt trên thép thường chưa chắc cho hiệu quả tương tự khi cắt inox, nhôm hoặc gang.
Nhôm và một số kim loại mềm dễ bám vào bề mặt đá, làm lấp các khoảng hở giữa hạt mài. Khi mặt đá bị bít, viên đá không còn ăn vật liệu mà chuyển sang cọ xát, khiến đường cắt chậm và nóng lên.
Trước khi sử dụng, nên đọc rõ thông tin trên nhãn. Nếu nhà sản xuất chỉ định dùng cho sắt hoặc inox, không nên tự mở rộng sang vật liệu khác chỉ vì đá có cùng đường kính.
Đá quá mềm hoặc quá cứng so với công việc
Trong nghề, đá hao nhanh chưa chắc là đá kém. Một viên đá có liên kết tương đối mềm sẽ giải phóng hạt mài đã cùn để lộ ra lớp hạt mới. Nhờ vậy đá cắt khá ngọt nhưng đường kính giảm nhanh hơn.
Ngược lại, đá quá cứng có thể giữ hạt mài đã cùn quá lâu. Mặt làm việc trở nên nhẵn và bóng, thợ thường gọi là đá bị lì. Viên đá nhìn còn dày nhưng cắt chậm, sinh nhiều nhiệt và buộc người dùng phải tăng lực ép.
Vì vậy, không nên chỉ đánh giá độ bền bằng số milimét đá đã hao. Cần tính cả tốc độ cắt, độ nóng của phôi và thời gian hoàn thành công việc.
Dùng đá quá dày cho vật liệu mỏng
Đá càng dày thì rãnh cắt càng rộng và lượng kim loại phải lấy đi càng nhiều. Với tôn, inox mỏng hoặc thép hộp nhỏ, chọn đá quá dày làm lực cản tăng, đường cắt lâu hơn và mép vật liệu dễ đổi màu.
Đá mỏng thường cho đường cắt gọn và ít ba via, nhưng người vận hành phải giữ máy thẳng. Không nên vì muốn cắt nhanh mà dùng đá quá mỏng cho phôi lớn hoặc công việc vượt chỉ định của nhà sản xuất.
Ghì máy quá mạnh để cắt nhanh
Khi thấy đá cắt chậm, nhiều người có thói quen đè máy mạnh hơn. Lúc này tiếng động cơ thường trầm xuống, vòng tua giảm và tia lửa bắn dày nhưng đường cắt không tiến nhanh hơn bao nhiêu.
Lực ép lớn làm ma sát tăng, đá hao nhanh và nhiệt dồn vào mép phôi. Với inox hoặc tôn mỏng, bề mặt có thể chuyển màu, cong nhẹ hoặc xuất hiện nhiều ba via.
Cách làm hợp lý là để máy đạt đủ tốc độ rồi đưa đá vào phôi bằng lực vừa phải. Nếu nghe tiếng máy bị nặng, cần giảm lực và để đá lấy lại vòng tua.
Máy yếu hoặc không đạt đủ tốc độ
Không phải trường hợp cắt chậm nào cũng do viên đá. Chổi than mòn, pin gần hết, dây điện quá dài hoặc tiết diện nhỏ đều có thể làm máy không đạt đủ công suất. Vòng bi bị rơ và bộ truyền động có vấn đề cũng khiến lực cắt giảm.
Nên chạy thử máy không tải, nghe tiếng động cơ và kiểm tra độ rung. Nếu thay nhiều loại đá mới mà tình trạng vẫn không đổi, cần kiểm tra máy trước khi tiếp tục mua đá khác.
Đá bị nghiêng hoặc kẹt trong rãnh cắt
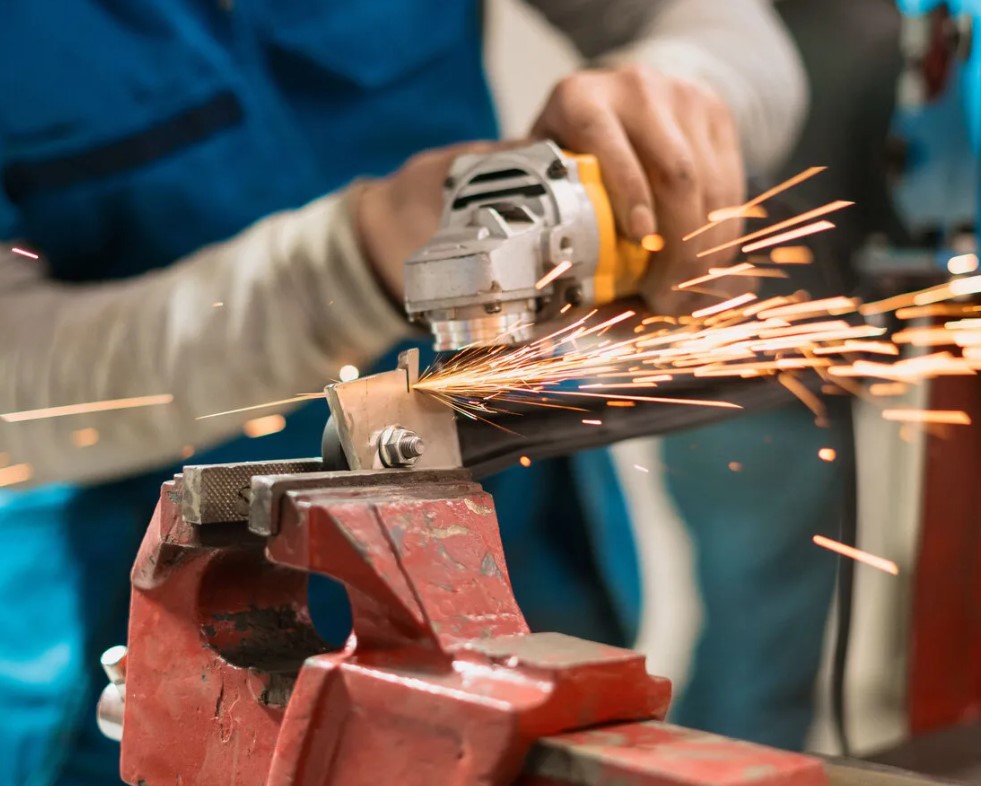
Đá cắt mỏng cần làm việc gần vuông góc với bề mặt vật liệu. Khi nghiêng máy, hai mặt đá cạ vào thành rãnh, vừa tăng nhiệt vừa làm đá mòn lệch. Việc xoay cổ tay để sửa đường khi đá còn nằm sâu trong phôi cũng khiến lực cản tăng đột ngột.
Phôi không được kê và kẹp đúng cách có thể làm rãnh cắt khép lại. Viên đá bị ghì, máy tụt tốc và sinh nhiệt rất nhanh. Trước khi cắt, cần giữ chắc phôi và bảo đảm phần cắt rời có thể tách ra tự nhiên.
Đá bị ẩm, xuống cấp hoặc lắp chạy đảo
Đá để lâu trong kho ẩm có thể giảm độ ổn định. Mặt bích bẩn, đai ốc lắp sai hoặc lỗ tâm không khớp cũng làm đá chạy đảo, khiến một phía hao nhanh hơn phía còn lại.
Nếu máy rung ngay khi chạy không tải, hãy dừng lại kiểm tra thay vì đưa vào cắt. Không tiếp tục dùng viên đá bị cong, mẻ, ẩm hoặc có dấu hiệu nứt quanh lỗ tâm.
Với máy sử dụng đá phi 125, người dùng có thể tham khảo đá cắt inox, sắt thép phi 125 Corolla. Trước khi mua cần đối chiếu đường kính, độ dày, lỗ trục và tốc độ của máy.
Một viên đá phù hợp phải cắt ổn định mà không cần ghì mạnh, mức hao hợp lý và không làm phôi quá nhiệt. Nếu đá cắt chậm, đừng vội tăng lực. Kiểm tra lại vật liệu, quy cách đá, vòng tua máy và cách giữ phôi thường sẽ giúp tìm đúng nguyên nhân.
KHÁCH HÀNG LIÊN HỆ ĐẶT HÀNG
CÔNG TY TNHH ĐẦU TƯ KINH DOANH THƯƠNG MẠI Á ĐÔNG
Địa chỉ: Đa Sỹ, Phường Kiến Hưng, Quận Hà Đông, TP. Hà Nội
Call/SMS/Zalo: 0961.219.248
Email: kimkhitonghop.adong@gmail.com
Website: kimkhitonghop.com.vn
Fanpage: Kim khí tổng hợp Á Đông


